規格書上寫「水分 8% 以下」,報告回來 7.5%,收單。這個流程每天都在發生,而它漏掉的是:微生物不會去讀你的水分數字,它只用得到自由水。兩批水分同樣是 7.5% 的料,一批可以放一年,一批三個月就長霉,差別在水活性。
先講一個很多人沒想過的事:水活性在台灣並沒有一般性的法定上限。你翻遍衛生標準,找不到一條寫著「乾燥食品水活性應低於多少」。它不是法規指標,它是製程管制指標——也就是說,這條線要畫在哪裡,是你自己的事。
正因為沒有人幫你畫,很多規格書上只寫水分。水分有檢驗方法、有慣例數字、寫起來安全。但它管的不是同一件事。
食品裡有兩種水
一塊乾燥的原料裡,水以兩種狀態存在:
- 結合水——以氫鍵和蛋白質、多醣等成分結合住的水。它在那裡,但被綁著。
- 自由水——沒有被綁住、可以自由移動的水。
水分含量是兩者的總和;水活性反映的是其中自由水的部分。而微生物能利用的只有自由水——結合水對它們來說等於不存在。
這就是為什麼兩個數字會打架。一批料的成分組成不同、糖類與多醣的比例不同,同樣的總水量,被綁住的比例就不同。水分相同,自由水可以差很多。
那條線畫在哪裡
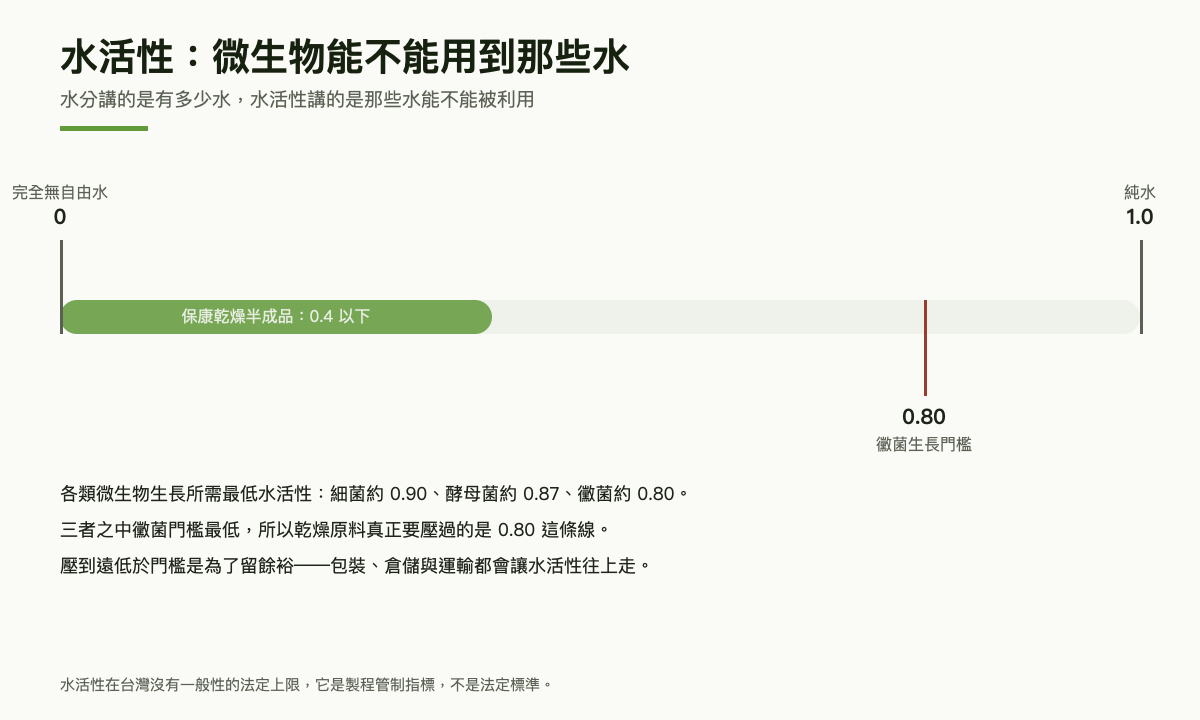
各類微生物能生長的最低水活性大致如下:
| 微生物 | 生長所需最低水活性(約值) |
|---|---|
| 細菌 | 0.90 |
| 酵母菌 | 0.87 |
| 黴菌 | 0.80 |
三者之中黴菌的門檻最低,所以對乾燥原料來說,真正要壓過的是 0.80 這條線,不是 0.90。水活性低於 0.85 的食品一般稱為低水活性食品,微生物的活動已經受到明顯限制。
要補一句:0.80 講的是一般黴菌。另有一群稱為耐旱黴菌的真菌,定義上就是能在 0.85 以下生長,實際下限遠低於 0.80。乾燥草本原料常態落在 0.5 至 0.6,餘裕比用 0.80 估算出來的小得多,這一段另篇詳談。
但「低於 0.80 就好」是個危險的理解。原因在下一段。
為什麼要壓到遠低於門檻
水活性不是一個做完就固定的值。它會隨環境走——包裝的阻濕能力、倉庫的相對濕度、運輸過程的溫差,每一項都會讓料吸濕或脫濕。
如果出廠時水活性是 0.78,剛好在門檻下方,那麼整條供應鏈上任何一段回潮,都可能把它推過 0.80。而回潮不會發出警報,檢驗報告上那個 0.78 也不會自己更新。
保康的乾燥半成品,水活性控制在 0.4 以下。這遠低於黴菌門檻,目的就是留餘裕:起點壓得夠低,中間的波動才不會直接推過界線。界線是拿來保留餘裕的,不是拿來貼著走的。
粒徑會改變這件事
還有一個容易被漏掉的變數:同一批原料,磨得越細,表面積越大,吸濕速度越快。
保康的粉碎粒徑依用途落在 10 至 100 目之間。做茶包的粗碎料與做粉包的細粉,即使出廠水活性相同,在同樣的環境裡回潮的速度也不一樣。粒徑與包材必須一起決定,不能先把粒徑定死,再回頭問包材要用什麼。粒徑怎麼影響溶出與沉澱,另篇談過。
規格書上該怎麼寫
如果你正在寫或審一份原料規格書,這幾項建議一起列:
- 水分與水活性兩項都寫。只寫水分,管不到微生物;只寫水活性,做不了配料時的重量換算。
- 寫清楚是哪一個時點的值。出廠時、到貨時、保存期限末期,是三個不同的數字。多數糾紛發生在這一格沒寫清楚。
- 把包材的阻濕條件寫進去。水活性的承諾如果脫離包裝條件,等於沒有承諾。
今天就能做的三件事
- 翻出一份你手上的原料規格書,看有沒有水活性這一欄。沒有的話,這是下次改版最值得補的一格。
- 問供應商:你們報的水活性是哪個時點量的。出廠時量和到貨後量,數字會不一樣,而這個差額就是運輸段的風險。
- 量一次你自己倉庫的相對濕度。你的料會往那個環境的平衡點走,那個平衡點才是它長期會停在哪裡的答案。
常見問題
水分和水活性,只量一個可以嗎?
看用途。要評估微生物風險,水活性才是相關指標;要做配料換算、計算乾物重或成本,需要的是水分。兩者回答的不是同一個問題,實務上建議都列。
水活性有法定的上限嗎?
台灣目前沒有針對乾燥食品的一般性水活性法定上限。它是製程管制指標,由業者依產品特性與保存條件自訂。也因為沒有統一標準,不同供應商報出來的數字要問清楚量測條件才有可比性。
烘久一點是不是水活性就會更低?
在一定範圍內會,但不是線性的,而且過度乾燥有代價——風味物質散失、粉末化、產率下降。實務上是找一個兼顧安全餘裕與品質的區間,不是一路往下壓。
水活性 0.75 的料,放進夾鍊袋就安全了嗎?
取決於袋子的阻濕能力與開闔次數。夾鍊袋每開一次就換一次袋內空氣,反覆開闔的情境下,袋內會逐漸趨近環境濕度。長期保存與頻繁取用,適合的包裝形式並不相同。
最後
水分是一個關於「有多少水」的問題,水活性是一個關於「那些水能不能被利用」的問題。前者好量、好寫、好驗收;後者才決定這批料放得住放不住。
規格書上多一格,比事後多一次退貨便宜。
本文為一般性資訊整理,所述微生物生長界線為通識性的約值,個別菌種與基質條件會有差異。實際製程參數應依產品特性、包裝條件與保存需求另行驗證,本文不構成特定產品之製程建議。