一包三公克的四味複方,每一包裡的比例真的都一樣嗎?答案是不會完全一樣,而且原因不在混合做得好不好——料在混勻之後,還會在搬運與充填的過程中自己分開。這個現象叫偏析,它是物理,不是疏失。
這個問題很少被問,但它其實決定了複方產品的一致性上限。客戶喝到第三盒覺得「怎麼跟第一盒不太一樣」,多數時候不是錯覺。
混勻不等於會一直勻著
粉體與顆粒的混合有一個反直覺的性質:把它混到均勻是一回事,讓它在後續的搬運中維持均勻是另一回事。
每一次傾倒、輸送、震動、落料,顆粒都會重新排列。而重新排列不是隨機的——不同性質的顆粒會往不同的地方去,結果就是原本混勻的料,在料斗裡逐漸分層。
研究上對這件事有相當一致的結論:混合均勻度受顆粒的相對粒徑與含量比例影響很大,粒徑差距小、顆粒移動性好的組合,偏析的程度比較低。
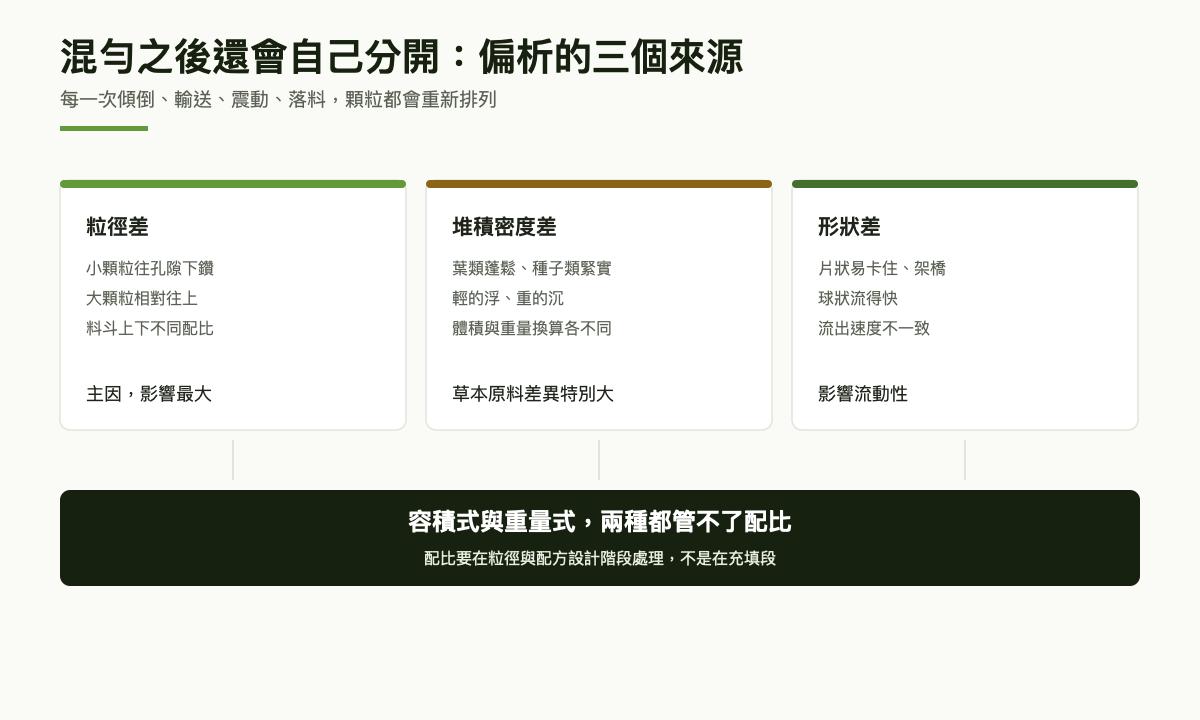
三個造成偏析的性質
一、粒徑差
這是最主要的一項。大小顆粒混在一起受到震動時,小顆粒會從大顆粒之間的孔隙往下鑽,大顆粒則相對往上移。料斗放久一點,上下就不是同一個配比。
複方的麻煩在於,不同原料本來就不容易打到同一個粒徑——葉類、根莖類、種子類的質地差很多,同一組粉碎條件出來的結果不會一致。
二、堆積密度差
草本原料的蓬鬆程度差異極大。同樣一公克,葉類可能佔很大的體積,種子類卻只有一小撮。這個差異在複方裡會造成兩個問題:混合時輕的浮、重的沉;充填時,體積與重量的換算對每一味都不一樣。
三、形狀差
片狀、條狀、球狀、粉狀的顆粒,流動性不同。片狀的容易互相卡住、架橋;球狀的流得快。流動性不同的東西放在一起,流出來的速度也不同。
充填方式會把問題放大或縮小
這是很多人沒想過的一段。茶包充填大致有兩種取量方式:
- 容積式——每次取固定的體積。優點是快,缺點是堆積密度一變,重量就跟著變。料壓得緊一點、料斗裡的存量高一點,同樣的體積裝到的重量就不一樣。
- 重量式——每次秤到固定的重量。重量會準,但它不保證裡面的配比——如果料已經偏析,秤得再準也只是準確地裝了一包比例不對的料。
兩種都管不了配比,配比要在更前面處理。這是本篇最重要的一句。
所以能管的是哪幾項
偏析不能消滅,只能壓低。實務上可以做的有四件:
- 把各味原料的粒徑收斂到相近的範圍。這是效果最大的一項,因為粒徑差是主因。
- 縮短混合到充填之間的時間與搬運次數。每一次倒料都是一次重新分層的機會。
- 味數不要無限增加。每多一味就多一組物性差異,不確定性是疊加的。這一點在打樣之前的六件事裡列為第一項,理由就在這裡。
- 用抽檢去驗證,而不是假設。混合均勻度是可以量的,不必靠感覺。
關於包裝上那個克數
順帶要提醒:包裝上標示的內容量,其誤差容許範圍屬經濟部標準檢驗局主管的度量衡體系,不是衛福部的規定。本文刻意不列數值——那類數字會改版,而過期的數字比沒有數字更容易誤導。要用請以該主管機關公告之現行規定為準。
本廠的作法
保康的粉碎粒徑依原料落在 10 至 100 目之間調整,並在粗碎之後有一道過篩。過篩的作用不只是攔下不該進充填段的東西,也是在把粒徑分布收窄——而粒徑分布收窄,正是降低偏析最直接的手段。
配料與充填是連在一起的兩道,中間不讓料久放。這不是效率考量,是因為每多放一段時間、每多搬一次,分層的機會就多一次。
要誠實說的是:沒有任何製程能讓每一包完全相同。能做的是把差異壓到嘗不出來、也驗得出來的範圍,並且在規格書上把這個範圍寫清楚——而不是宣稱它不存在。
今天就能做的三件事
- 拿同一批的五包,各自剪開倒在白紙上比較。肉眼就看得出配比差異,這是最便宜的檢查。
- 問工廠:混合到充填之間,料會經過幾次轉運。次數越多,偏析的機會越多。
- 如果你的配方超過四味,回頭問自己每一味的必要性。味數是不確定性的乘數。
常見問題
每一包的重量一樣,是不是就代表比例一樣?
不是。重量一致只說明取量準確,不保證袋內各原料的比例一致。若料在充填前已經分層,秤得再準也只是準確地裝了一包比例偏移的料。
偏析可以完全避免嗎?
不能完全避免,它是顆粒物性差異造成的物理現象。可行的方向是降低粒徑差、減少搬運次數與縮短存放時間,把程度壓低到可接受範圍。
味數多一點,風味比較豐富吧?
味數增加帶來的不是等比例的豐富度,而是等比例的不確定性——香氣互相掩蓋、苦味疊加、物性差異變大。豐富度與一致性之間要取捨。
怎麼知道我的產品有沒有這個問題?
最直接的是同批抽取數包,分別剪開比對各原料的佔比;進一步可以請工廠說明混合均勻度的驗證方式與抽檢頻率。這些在打樣階段就可以問。
最後
複方產品的一致性,決定在粒徑與搬運,不決定在混合機轉幾分鐘。混得再久,只要粒徑差還在、搬運次數還多,料還是會自己分開。
要一致,得在配方設計的時候就把物性差異考慮進去——那是最早、也是唯一真正有效的時機。
本文為一般性資訊整理,所述機制與管理方向須依實際原料、設備與製程條件評估。包裝標示內容量之誤差規定屬經濟部標準檢驗局主管,請以該機關公告之現行規定為準。本文不構成特定產品之製程建議。